Nature Steel Group Co., Ltd.
သတင်း

Cold-Rolled Coil Surface Defect Identification Guide- ချို့ယွင်းချက် အမျိုးအစားခွဲခြင်းမှ လက်ခံစီရင်ခြင်းအထိ

NatureSteel အအေးခံ ကွိုင်များအိမ်သုံးပစ္စည်း၊ မော်တော်ယာဥ်နှင့် ဟာ့ဒ်ဝဲ တံဆိပ်တုံးခြင်း လုပ်ငန်းများတွင် တွင်ကျယ်စွာ အသုံးပြုကြသည်။ လှိမ့်ထားသော ကွိုင်များမှ အဓိက ကွာခြားချက်မှာ စာရွက်မျက်နှာပြင်တွင် တည်ရှိသည်- လိပ်ထားသော အကန့်များသည် အတိုင်းအတာ၊ ကြမ်းတမ်းသော မျက်နှာပြင်များနှင့် ကြီးမားသော အတိုင်းအတာ ခံနိုင်ရည်များ ရှိသည်။ အအေးခံပြားများသည် အခန်းအပူချိန်တွင် multi-pass လှိမ့်ပေးခြင်းဖြင့် သန့်ရှင်းချောမွေ့သော မျက်နှာပြင်များနှင့် တိကျသောအတိုင်းအတာကို ပေးစွမ်းသည်။


မျက်နှာပြင်ချွတ်ယွင်းချက်များသည် အအေးခံကွိုင်များအတွက် အရေးကြီးသောအန္တရာယ်များဖြစ်သည်။ အလိပ်အမှတ်အသားများ၊ ခြစ်ရာများ၊ အဝါရောင်အစွန်းအထင်းများ၊ ကွိုင်ပိတ်ဆို့ခြင်းနှင့် အခြားချို့ယွင်းချက်များသည် ပျော့ပျောင်းသောကိစ္စများတွင် အစိတ်အပိုင်းကို ငြင်းပယ်ခြင်းနှင့် ဆေးသုတ်ခြင်းမီးတောင်ကြားများကို ထုရိုက်ခြင်း သို့မဟုတ် ပြင်းထန်သောကိစ္စများတွင် အပြည့်အ၀ ငြင်းပယ်ခြင်းဖြစ်နိုင်သည်။ အချို့သော ချို့ယွင်းချက်များသည် ပေးပို့မှုတွင် ငုပ်လျှိုးနေပြီး တံဆိပ်တုံးထုစဉ်အတွင်းသာ ပေါ်ထွက်လာပြီး တာဝန်ယူမှုဆိုင်ရာ အငြင်းပွားမှုများကို အလွယ်တကူ ဖြစ်ပေါ်စေသည်။


ဤစာရွက်စာတမ်းသည် သုံးစွဲသူများအား ချို့ယွင်းချက်များကို ဖော်ထုတ်ရန်၊ သက်ဆိုင်ရာ ထုတ်လုပ်မှု လုပ်ငန်းစဉ်များကို ခြေရာခံရန်၊ စံချိန်စံညွှန်းများနှင့် ကိုက်ညီသော အရည်အသွေးကို စီရင်ရန်နှင့် ထုတ်လုပ်မှုလိုင်းများမှ ပင်လယ်ရေကြောင်း ကုန်စည်ထုပ်ပိုးမှုအထိ ကြိုတင်ကာကွယ်ထိန်းချုပ်မှုများကို အကောင်အထည်ဖော်ရန် ကူညီပေးပါသည်။ ၎င်းသည် ဝယ်ယူရေးဝန်ထမ်းများ၊ အရည်အသွေးစစ်ဆေးရေးမှူးများနှင့် သက်ဆိုင်ရာအင်ဂျင်နီယာများအတွက် ရည်ညွှန်းချက်အဖြစ် ဆောင်ရွက်သည်။


I. အဘယ်ကြောင့် Surface Quality သည် သင်၏ Stamping Yield ကို တိုက်ရိုက်ဆုံးဖြတ်သနည်း။


မျက်နှာပြင်အရည်အသွေးသည် အလှအပဆိုင်ရာ အလေးထားမှုမျှသာမဟုတ်ပါ။ ၎င်း၏သက်ရောက်မှုများသည် ထုတ်လုပ်မှုကွင်းဆက်တစ်ခုလုံးကို ပျံ့နှံ့စေသည်။


ပထမအဆင့်- တံဆိပ်တုံးထုခြင်း။ Slivers (မျက်နှာပြင်ပေါ်ရှိ အတွင်းပိုင်းပါဝင်မှုများ) သည် ကွဲအက်ခြင်းအတွက် အစပြုသည့်အချက်များအဖြစ် လုပ်ဆောင်သည်။ နက်ရှိုင်းသောပုံဆွဲနေစဉ်အတွင်း အစွန်းမိုက်ခရိုအက်ကွဲများသည် အရိုးကျိုးများအဖြစ်သို့ ပျံ့နှံ့သည်။ ပျော့ပျောင်းမှုညံ့ဖျင်းသော လှိုင်းတွန့်အလွှာများသည် အတွင်းပိုင်းကို မတည်မငြိမ်ဖြစ်စေသော အနေအထားကိုဖြစ်စေပြီး သည်းမခံနိုင်သည့်အပိုင်း အတိုင်းအတာများဆီသို့ ဦးတည်စေသည်။


ဒုတိယအဆင့် - အပေါ်ယံအလွှာနှင့်လျှပ်စစ်ပလပ်စတစ်။ အကြွင်းအကျန်ဆီများသည် ဆေးသုတ်ရန်မီးတောင်များနှင့် electrophoresis pinholes ကိုဖြစ်စေသည်။ လျှပ်​စစ်​ဖြင့်​ပြုလုပ်​ပြီး​နောက်​ လိပ်​အမှတ်​နှင့်​ခြစ်​ရာများကို မြင်​သာ​အောင်​မြင်​နိုင်​သည်​။ Oxide tint (အဝါရောင်အစွန်းအထင်း) သည် ကြွေလွှာနှင့် အရောင်အပေါ်ယံပိုင်းအတွက် ကပ်ငြိမှုကို တိုက်ရိုက်ထိခိုက်စေသည်။


တတိယအဆင့်- ရောင်းချပြီးနောက်။ အိမ်သုံးအကန့်များနှင့် မော်တော်ယာဥ်အတွင်းပိုင်းပြားများကဲ့သို့သော အသွင်အပြင်အရေးပါသော အစိတ်အပိုင်းများအတွက်၊ မျက်နှာပြင်ချို့ယွင်းချက်များသည် ထုတ်ကုန်ချောပုံသဏ္ဍာန်ဆိုင်ရာ တိုင်ကြားချက်များကို တိုက်ရိုက်ဖြစ်ပေါ်စေပါသည်။ ဤအဆင့်တွင်၊ ဆုံးရှုံးမှုများသည် စာရွက်တစ်ရွက်၏တစ်သုတ်ထက် ကျော်လွန်ပြီး ထုတ်ကုန်ကုန်ချောကုန်ကျစရိတ်နှင့် ပေးပို့မှုအချိန်ဇယားများအထိ တိုးသွားပါသည်။


ထို့ကြောင့် လုပ်ငန်းနယ်ပယ်တွင် အများသဘောတူလက်ခံမှု ရှိလာသည်- စတီးလ်အဆင့်နှင့် အထူသည် အအေးခံကွိုင်များအတွက် စွမ်းဆောင်ရည်နိမ့်ကျမှုကို သတ်မှတ်ပေးထားပြီး မျက်နှာပြင်အရည်အသွေးသည် ချောထုတ်ကုန်များအတွက် ကန့်သတ်ချက်ထက် ကျော်လွန်နေပါသည်။ အော်ဒါနေရာချထားချိန်တွင် မျက်နှာပြင်အဆင့်များကို ရှင်းရှင်းလင်းလင်းသတ်မှတ်ခြင်းသည် အငြင်းပွားမှုများထက် ကုန်ကျစရိတ်ပိုမိုထိရောက်ပါသည်။

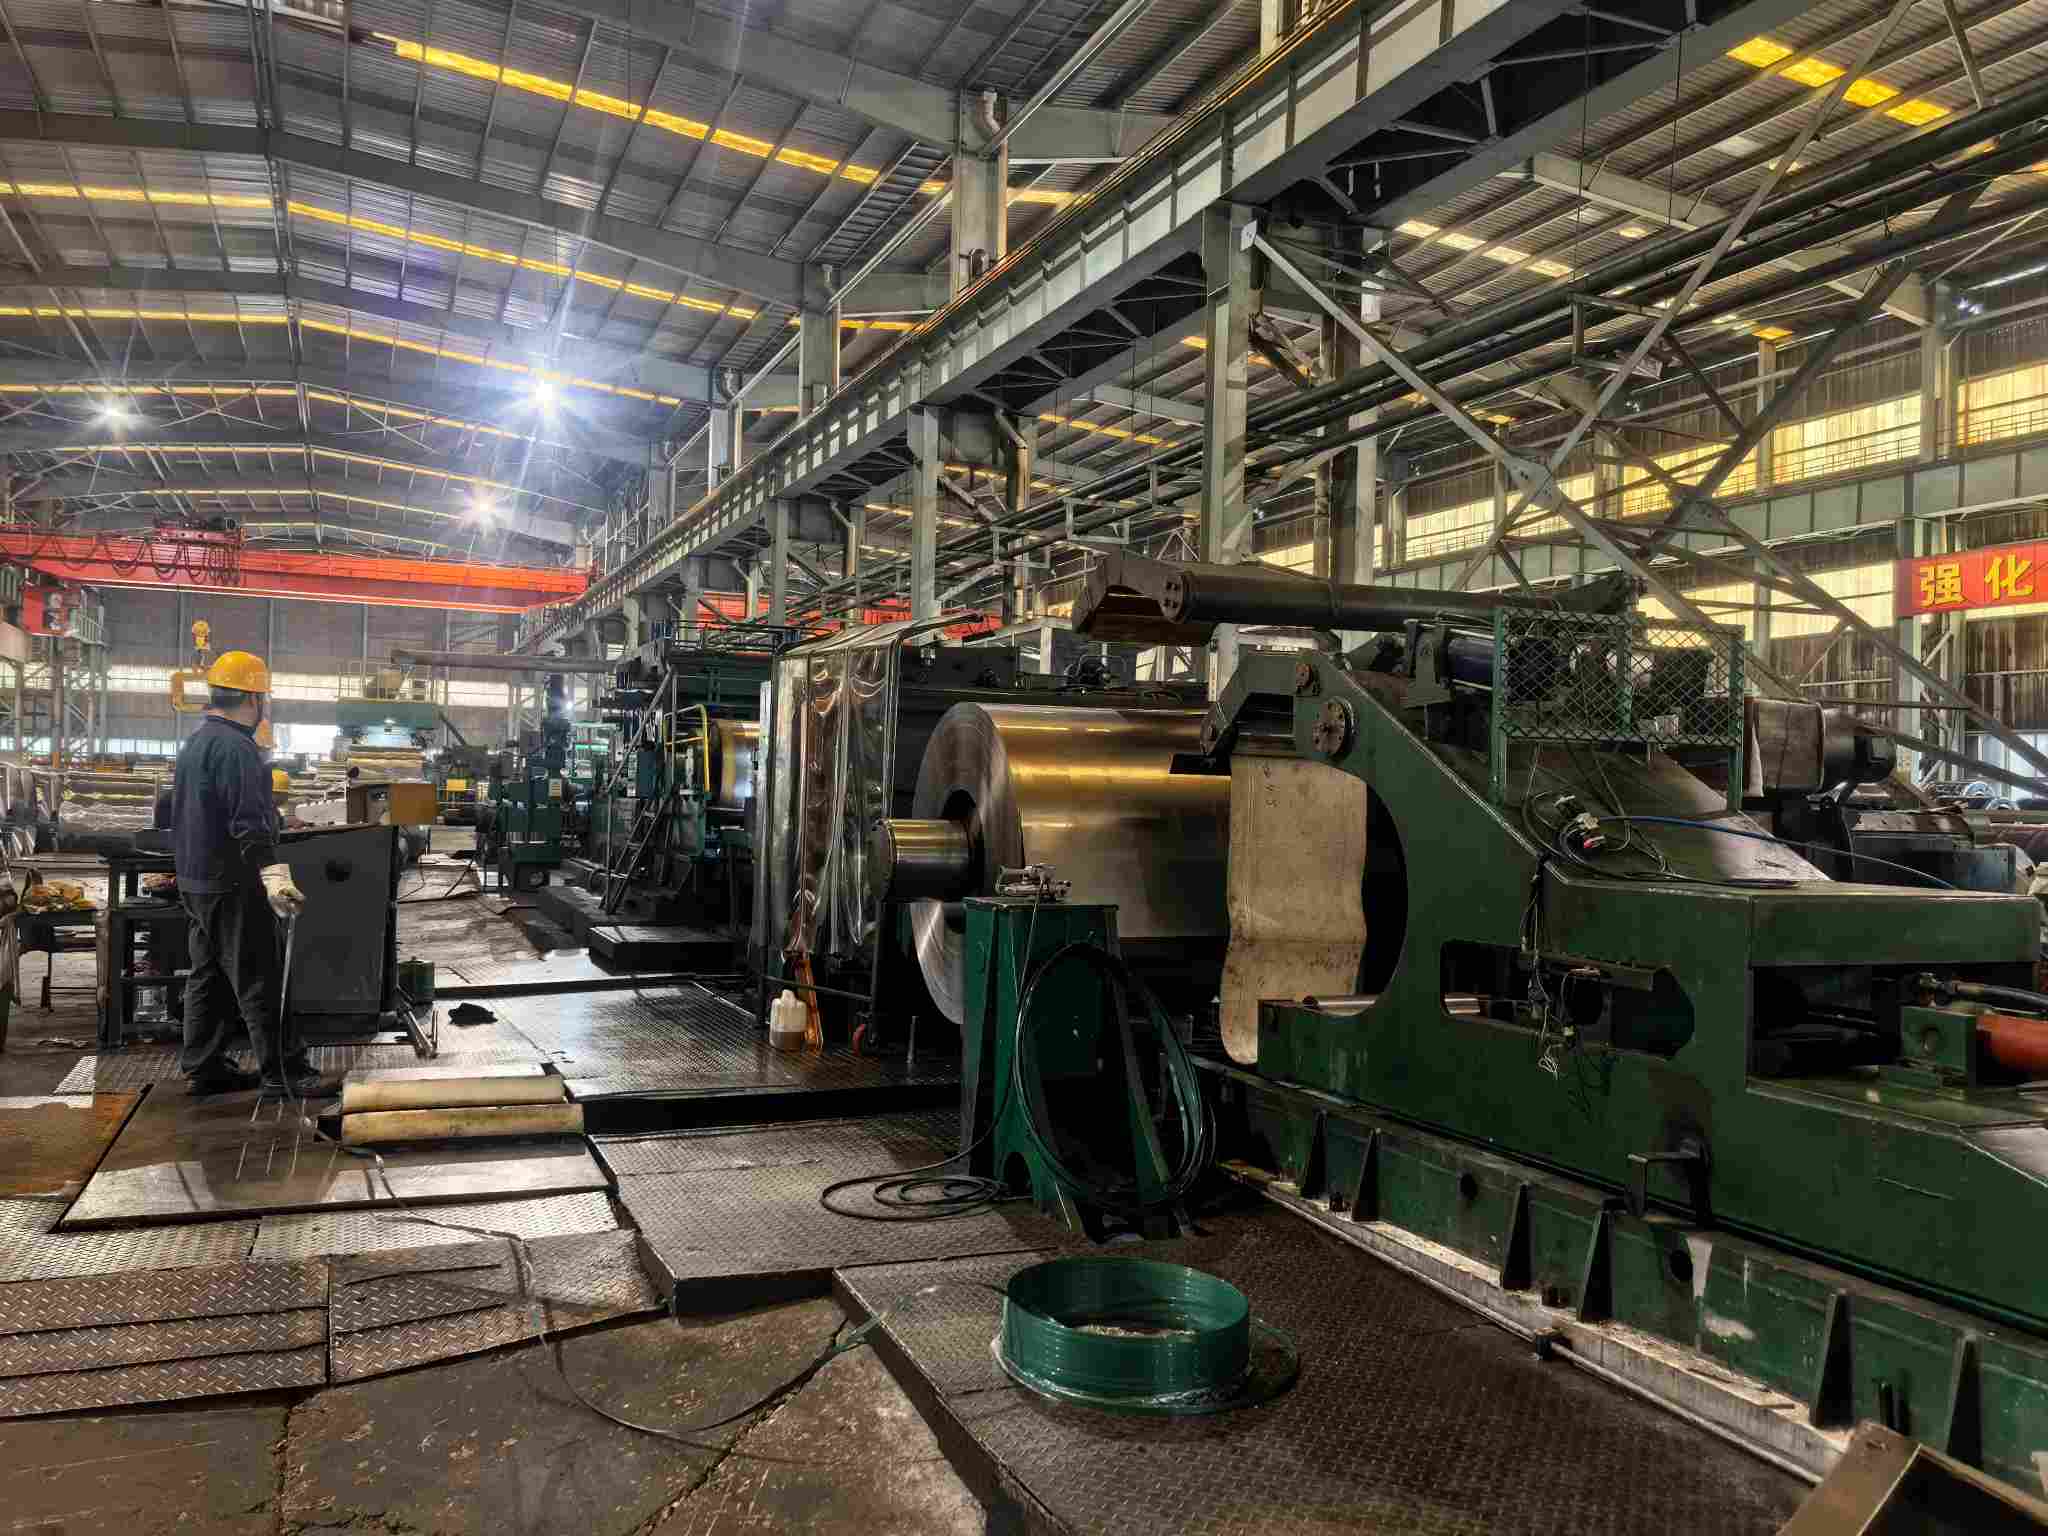
Cold rolling mill workshop

II Cold-Rolled Coils အတွက် အဖြစ်များသော မျက်နှာပြင် ချို့ယွင်းချက် အမျိုးအစား ခွဲခြားခြင်း။


ချို့ယွင်းချက်များကို ၎င်းတို့စတင်ထုတ်လုပ်သည့် အဆင့်ဖြင့် အုပ်စုဖွဲ့သည်- လူးပတ်ခြင်းလုပ်ငန်းစဉ်တွင် မိတ်ဆက်ထားသော ချို့ယွင်းချက်များ၊ လိမ်းကျံခြင်းနှင့် ချဉ်ခြင်းလုပ်ငန်းစဉ်များတွင် ဖော်ပြထားသော ချို့ယွင်းချက်များနှင့် သိုလှောင်မှုနှင့် သယ်ယူပို့ဆောင်ရေးကာလအတွင်း မိတ်ဆက်ထားသော ချို့ယွင်းချက်များ။ ဤအမျိုးအစား ခွဲခြားခြင်းသည် ချို့ယွင်းချက်များကို ထောက်လှမ်းကြည့်သောအခါတွင် တာဝန်ရှိသည့် လုပ်ငန်းစဉ်များသို့ တိုက်ရိုက်ခြေရာခံခြင်းအား လုပ်ဆောင်ပေးပါသည်။


ချွတ်ယွင်းချက်တစ်ခုစီကို တစ်စုတစ်စည်းတည်းဖော်မတ်ဖြင့် ဖော်ပြသည်- ပုံပန်းသဏ္ဍာန် လက္ခဏာများ → အကြောင်းတရားများ → ရေစီးကြောင်းဆိုင်ရာ သက်ရောက်မှုများ → ကိုးကားချက် လက်ခံမှု သတ်မှတ်ချက်များ။


2.1 Rolling လုပ်ငန်းစဉ်တွင် မိတ်ဆက်ထားသော ချို့ယွင်းချက်များ


အစွန်းကွဲခြင်း။


  •  ပုံပန်းသဏ္ဍာန်- ပြင်းထန်သောကိစ္စများတွင် စတီးချပ်များ သို့မဟုတ် အမြှေးပါးများ၏ အစွန်းများပေါ်တွင် အဆက်မပြတ် သို့မဟုတ် အဆက်မပြတ်အက်ကွဲကြောင်းများ။
  •  အကြောင်းရင်းများ- အနားသတ်သတ္တုသည် လှိမ့်နေစဉ်အတွင်း tri-axial ဖိစီးမှုကို ခံရပြီး ပစ္စည်း ductility ကန့်သတ်ချက်များကို ကျော်လွန်နေပါသည်။ အဖြစ်များသော ပံ့ပိုးပေးသည့် အကြောင်းရင်းများတွင် အဝင်အနားသတ်ချို့ယွင်းချက်များ၊ ဖိထားသော အစွန်းစကေး၊ ဖြတ်သန်းခွင့်ကို မသင့်လျော်စွာ ဖြန့်ဝေခြင်းနှင့် အလွန်အကျွံ လှိမ့်တင်းမှုတို့ ပါဝင်သည်။
  •  သက်ရောက်မှုများ- ဖြတ်နေစဉ်အတွင်း အက်ကြောင်းများ ပြန့်ပွားသွားခြင်း၊ တံဆိပ်တုံးထုစဉ်အတွင်း အစွန်းများမှအစပြု၍ ကျိုးသွားခြင်း၊ နက်ရှိုင်းသောဆွဲသားအစိတ်အပိုင်းများကို အသုံးပြုရန် တိုက်ရိုက်မသင့်တော်ပါ။
  •  စီရင်ချက်- အက်ကြောင်းများကို စံချိန်စံညွှန်းများအောက်တွင် ဝန်ဆောင်မှု-ထိခိုက်စေသော ချို့ယွင်းချက်များအဖြစ် သတ်မှတ်ပြီး ခွင့်မပြုပါ။ ပိုင်းဖြတ်ပြီးနောက် အပြည့်အ၀ ဖယ်ရှားပါက သေးငယ်သောအစွန်း burrs ကို အခြေအနေအရ လက်ခံနိုင်သည်။


Waviness/Buckle


  •  ပုံပန်းသဏ္ဍာန်- လှိုင်းတွန့်ပရိုဖိုင်များ သို့မဟုတ် အစွန်း/အလယ်-ဒေသ ကွဲထွက်ခြင်းကို ပြသသည့် မညီညာသော မျက်နှာပြင်များသည် လွတ်လပ်သောပြည်နယ်အခြေအနေများအောက်တွင်ရှိသည်။
  •  အကြောင်းရင်းများ- မမှန်ကန်သော လိပ်သရဖူဆက်တင်၊ မညီမညာသော လိပ်အပူချိန်ကို လှုံ့ဆော်ပေးသည့် "အပူသရဖူ"၊ ကြီးမားသော အဝင်အထွက် အထူသွေဖည်မှုနှင့် လှိမ့်တင်းမာမှု အတက်အကျ။
  •  သက်ရောက်မှုများ- အလိုအလျောက် တံဆိပ်တုံး လိုင်းများပေါ်တွင် သွေဖည်မှုကို ကျွေးမွေးခြင်း။ လှိုင်းလေသည် ပန်းကန်ပုံသဏ္ဍာန်စနစ် ချို့ယွင်းမှုမှအစပြုပါက၊ ကျန်ရှိသောဖိစီးမှုသည် အဆင့်ညှိပြီးနောက်တွင်ပင် နွေဦးပေါက်ခြင်းကို ဖြစ်စေသည်။
  •  တရားစီရင်ခြင်း- ချောမွေ့မှု ခံနိုင်ရည်များကို စံနှုန်းများတွင် အတိအလင်း သတ်မှတ်ထားပါသည်။ အနည်းငယ် လှိုင်းတွန့်ခြင်းကို အဆင့်လိုက်ခြင်းဖြင့် ပြုပြင်နိုင်ပါသည်။ မလိုက်လျောညီထွေဖြစ်စေမည့် လှိုင်းတွန့်ခြင်းများကို သည်းခံနိုင်မှုလွန်ကဲနေသေးသော အစိတ်အပိုင်းများကို မလိုက်လျောညီထွေဖြစ်စေသည်ဟု မှတ်ယူရမည်။


Roll Marks များ


  •  ပုံပန်းသဏ္ဍာန်- လိုက်ဖက်သော လိပ်လုံးပတ် အကွာအဝေးဖြင့် စာရွက်မျက်နှာပြင်များပေါ်တွင် အချိန်အပိုင်းအခြားအလိုက် အမှတ်အသားများ။ ဤအင်္ဂါရပ်သည် လိပ်အမှတ်အသားများကို ခြစ်ရာများနှင့် ခွဲခြားပေးသည်။
  •  အကြောင်းရင်း- လိပ်မျက်နှာပြင်များပေါ်တွင် အစွန်းအထင်းများ သို့မဟုတ် တွယ်ကပ်နေသော နိုင်ငံခြားပစ္စည်းများ (စကေးအပျက်အစီးများ၊ ဆီရွှံ့များ) သည် စာရွက်မျက်နှာပြင်များပေါ်သို့ ဖိအားများကို လွှဲပြောင်းပေးသည်။
  •  ထိခိုက်မှုများ- အလှကုန်အဆင့် အစိတ်အပိုင်းများအတွက် တိုက်ရိုက်ပုံပန်းသဏ္ဌာန် ချို့ယွင်းမှုများ၊ တံဆိပ်တုံးထုစဉ်အတွင်း indentations တွင်ဖိစီးမှုအာရုံစူးစိုက်မှု။
  •  စီရင်ချက်- သတ်မှတ်ထားသော မျက်နှာပြင်အဆင့်များပေါ်တွင် မူတည်သည်။ နိုင်ငံအလိုက် စံချိန်စံညွှန်းအလိုက် အဆင့် FB အတွက် အသေးစားအလိပ်အမှတ်အသားများကို ခွင့်ပြုထားသည်။ Grade FC အတွက်၊ အရည်အသွေးပိုကောင်းသည့်ဘက်သည် အမြင်အာရုံတွင် ထင်ရှားပြတ်သားသော အပြစ်အနာအဆာများ ကင်းစင်ရမည်။ သိသာထင်ရှားသော အတိမ်အနက်ရှိသော အချိန်အပိုင်းအခြားအလိုက် လိပ်အမှတ်အသားများကို အဆင့် FC/FD အတွက် မလိုက်လျောညီထွေဟု မှတ်ယူသည်။


ခြစ်ရာ


  •  ပုံပန်းသဏ္ဍာန်- လက်ဖြင့်ထိလိုက်သောအခါ အချိန်အခါမဟုတ်၊ ဦးတည်လိုက်သော မျဉ်းသားအမာရွတ်များ။
  •  အကြောင်းရင်းများ- ကြိတ်စက်စားပွဲများ၊ လမ်းညွှန်ပြားများ သို့မဟုတ် လမ်းညွှန်အလိပ်များကို တွယ်ကပ်နေသော မာကျောသော နိုင်ငံခြားပစ္စည်းများ၊ မတည်ငြိမ်သော coiling tension ကြောင့် အလွှာကြားချော်ခြင်း။
  •  သက်ရောက်မှုများ- သတ်မှတ်ထားသော အနက်ထက်ကျော်လွန်သော ခြစ်ရာများသည် ကွဲအက်ခြင်းအတွက် စတင်လုပ်ဆောင်သည့်နေရာများဖြစ်လာပြီး အသွင်အပြင်ကို ဦးတည်သည့် အစိတ်အပိုင်းများကို ငြင်းပယ်ခြင်းကို ဖြစ်စေသည်။
  •  စီရင်ချက်- မျက်နှာပြင်အဆင့် အပိုဒ်များအလိုက် အကောင်အထည်ဖော်ထားသော အမှတ်အသားများအတွက် စံသတ်မှတ်ချက်များနှင့် ညှိပါ။ လုပ်ငန်း၏ ဘုံအလေ့အကျင့်- အထူတစ်ဝက်ထက်မပိုသော ခြစ်ရာအသေးအမွှားများကို ညှိနှိုင်းနိုင်ပြီး၊ စာချုပ်ပါသဘောတူညီချက်များအတိုင်း ညှိနှိုင်းနိုင်ပါသည်။


#### Thickness Deviation မျဉ်းကြောင်းတစ်လျှောက်


  •  ပုံပန်းသဏ္ဍာန်- စာရွက်တစ်ခုတည်း၏ မတူညီသော အနေအထားများတစ်လျှောက် အထူအပါးအဖြစ် သာမန်မျက်စိဖြင့် မြင်နိုင်ရုံမျှသာ။
  •  အကြောင်းရင်းများ- အလိုအလျောက်တိုင်းထွာထိန်းချုပ်မှု (AGC) စနစ်များ၏ တုံ့ပြန်မှုနှောင့်နှေးခြင်း၊ အဝင်အထူအတက်အကျများနှင့် တွန်းအားဆက်တင်များတွင် သွေဖည်မှုများ။
  •  ထိခိုက်မှုများ- တံဆိပ်တုံးထုထားသော အစိတ်အပိုင်းများ၏ မညီမညာသော နံရံအထူ၊ အထူအတက်အကျများသည် အလိုအလျောက် ထုတ်လုပ်မှုလိုင်းများအတွက် အစာကျွေးခြင်းနှင့် တည်ငြိမ်မှုကို ထိခိုက်စေပါသည်။
  •  စီရင်ချက်- စံအထူ-ခံနိုင်ရည်ရှိဇယားများနှင့် အထူတိုင်းတာမှု။ မှတ်ချက်- သည်းခံခြင်းဇယားများကို universal single value ကိုလက်ခံခြင်းထက် အမည်ခံအထူနှင့် အနံဖြင့် ပိုင်းခြားထားသည်။


ဓားခုတ်၊


  •  ပုံပန်းသဏ္ဍာန်- ရှည်လျားသောငွေရောင်-တောက်ပသော သို့မဟုတ် မှောင်မိုက်သောအလျားများ ရှည်လျားပြီး ကွိုင်ခေါင်းများ၊ ကွိုင်အမြီးများ သို့မဟုတ် ဒေသဇုန်များတွင် ဖြစ်ပွားလေ့ရှိသည်။
  •  အကြောင်းရင်းများ- သံမဏိအတွင်းမှ သတ္တုမဟုတ်သော ပါဝင်မှုများ (ဥပမာ အလူမီနာ) သည် လှိမ့်နေစဉ်အတွင်း ရှည်လျားလာပြီး နောက်ဆုံးတွင် မျက်နှာပြင်များပေါ်တွင် ထိတွေ့သွားပါသည်။
  •  သက်ရောက်မှုများ- နက်ရှိုင်းသောပုံဆွဲနေစဉ်အတွင်း ကွဲအက်ခြင်းအတွက် အဓိကအစပြုသည့်အရင်းအမြစ်။ သာမန်ခြစ်ရာများထက် ပို၍အန္တရာယ်ရှိသော၊ ရွံ့များသည် အတွင်းပိုင်းပစ္စည်းချို့ယွင်းချက်များ၏ မျက်နှာပြင်ကို ကိုယ်စားပြုသည်။
  •  စီရင်ချက်- ပါဝင်မှုများကို စံနှုန်းများအောက်တွင် ထိခိုက်စေနိုင်သော ချို့ယွင်းချက်များအဖြစ် ခွဲခြားသတ်မှတ်ထားပြီး ခွင့်မပြုပါ။ ဒေသဆိုင်ရာ ချော်များသည် ယေဘူယျအားဖြင့် သတ္တုဗေဒဆိုင်ရာနှင့် အဆက်မပြတ် သွန်းလုပ်ခြင်းဆိုင်ရာ ပြဿနာများကို ညွှန်ပြပြီး ပုံမှန်အားဖြင့် လိုက်လျောညီထွေမရှိဟု ယူဆပါသည်။


 2.2 အနယ်နယ်ခြင်းနှင့် ကောက်ခြင်းလုပ်ငန်းစဉ်များတွင် မိတ်ဆက်ထားသော ချို့ယွင်းချက်များ


#### အဝါရောင် စွန်းထင်း/အောက်ဆီဒန့် အရောင်


  •  ပုံပန်းသဏ္ဍာန်- စာရွက်မျက်နှာပြင်ပေါ်ရှိ ဒေသထွက် အဝါရောင်အညိုရောင်ပြောင်းခြင်း၊ ပြင်းထန်သောကိစ္စများတွင် full-coil အရောင်ကွာခြားမှု။
  •  အကြောင်းရင်းများ- အကြွင်းအကျန်ဆီများကို ကာဗွန်ဓာတ်ပြုခြင်း၊ မီးဖိုထဲရှိ အကာအကွယ်လေထုများ (ဟိုက်ဒရိုဂျင်/နိုက်ထရိုဂျင်- ဟိုက်ဒရိုဂျင်အရောအနှောများ) ၏ နှင်းပွိုင့်ထိန်းချုပ်မှု မလုံလောက်ဘဲ ဓာတ်တိုးမှုကို ဖြစ်ပေါ်စေသည်။
  •  ထိခိုက်မှုများ- ကြွေလွှာ၊ ဆေးရောင်ခြယ်ခြင်းနှင့် ပန်းချီအတွက် ပြင်းထန်စွာ ကပ်ငြိမှု ချို့ယွင်းခြင်း၊ အရောင်ကွဲပြားမှုသည် ပုံပန်းသဏ္ဍာန်အဆင့် အစိတ်အပိုင်းများကို တိုက်ရိုက် အရည်အချင်းမရှိပေ။
  •  စီရင်ချက်- အသေးအမွှားအောက်ဆိုဒ် အရောင်ကို အဆင့် FB အတွက် ခွင့်ပြုထားသည်။ အဆင့် FC/FD သည် အရောင်ခြားနားမှုနှင့် ကပ်တွယ်မှုဆိုင်ရာ လိုအပ်ချက်များကို ပြဌာန်းထားသည်။ ဖြစ်ပျက်မှုသည် ညီညွတ်မှု မရှိစေပါ။ ဟိုက်ဒရိုဂျင်ကာကွယ်မှုဖြင့် တောက်ပြောင်သော လိမ်းဆေးမီးဖိုများသည် ထင်ရှားသော အဝါရောင်အစွန်းအထင်းများကို မဖြစ်ပေါ်စေပါ။


Coil Blocking


  •  ပုံပန်းသဏ္ဍာန်- အလွှာအချင်းချင်း ကပ်ငြိမှု ၊ ကပ်နေသော အလွှာများကို ခွဲထုတ်သည့် စာရွက်မျက်နှာပြင်များပေါ်တွင် စုတ်ပြဲခြင်း သို့မဟုတ် gummy အမှတ်အသားများ ကျန်နေပါသည်။
  •  အကြောင်းရင်းများ- အလွန်အကျွံ annealing အပူချိန်၊ မြင့်မားသော coiling တင်းမာမှု၊ ညံ့ဖျင်းသောပန်းကန်ပုံသဏ္ဍာန်မှဒေသခံစုစည်းထားသောဖိအား၊ အလွန်ချောမွေ့သော မျက်နှာပြင်များသည် ကပ်ငြိမှုကို ပိုမိုဆိုးရွားစေသည်။
  •  သက်ရောက်မှုများ- ကြီးမားသော စဉ်ဆက်မပြတ် မျက်နှာပြင်ဧရိယာများသည် ကပ်တွယ်-မျက်ရည်စက်ဇုန်တွင် ချို့ယွင်းနေပါသည်။
  •  တရားစီရင်ခြင်း- ကပ်တွယ်-မျက်ရည်ယိုပျက်စီးမှုသည် လိုက်လျောညီထွေမရှိသော ထင်ရှားသောချို့ယွင်းချက်တစ်ခုဖြစ်သည်။ ဤ classic annealing-process ပြဿနာသည် ပုံမှန်အားဖြင့် မသင့်လျော်သော annealing parameter ဆက်တင်များကြောင့်ဟု ယူဆပါသည်။


Overpickling Pits


  •  ပုံပန်းသဏ္ဍာန်- ကြမ်းတမ်းသော ထိတွေ့မှုခံစားမှုကို ပြသသော သိပ်သည်းလှသော အကွက်များဖြင့် ဖုံးအုပ်ထားသော မှိုင်းမှိုင်းစာရွက်မျက်နှာပြင်များ။
  •  အကြောင်းရင်းများ- အက်စစ်-ရေချိုးခန်းအပူချိန် အလွန်အမင်းမြင့်မားခြင်း၊ မသင့်လျော်သော အက်ဆစ်ပါဝင်မှု သို့မဟုတ် ချဉ်ခြင်းအပိုင်းများတွင် ကြာရှည်နှစ်မြှုပ်ထားခြင်းကြောင့် သံဓာတ်အလွှာများ လွန်ကဲစွာ တိုက်စားခြင်း ဖြစ်ပေါ်စေပါသည်။
  •  သက်ရောက်မှုများ- မျက်နှာပြင် ကြမ်းတမ်းမှု ကျော်လွန်ပါက အပေါ်ယံ ကပ်ငြိမှုကို လျော့နည်းစေသည်။ ပြင်းထန်သောကိစ္စများတွင် ပစ္စည်းအထူကို လျှော့ချခြင်း။
  •  စီရင်ချက်- သေးငယ်သောတွင်းများကို ပုံသဏ္ဍာန်ချို့ယွင်းမှုမရှိစေဘဲ မျက်နှာပြင်အောက်ပိုင်းအဆင့်များအတွက် ခွင့်ပြုနိုင်သည်။ အဆင့် FC/FD အတွက် ကျင်းများကို တားမြစ်ထားသည်။


Lüders Lines / Stretcher Strain


  •  ပုံပန်းသဏ္ဍာန်- လှိုင်းတွန့်ကဲ့သို့ စလစ်အမှတ်အသားများသည် တံဆိပ်ခတ်ထားသော အစိတ်အပိုင်း မျက်နှာပြင်များပေါ်တွင် ပေါ်ထွက်နေပါသည်။
  •  မှတ်ချက်- ဤအရာသည် ချွတ်ယွင်းချက်ထက် ပစ္စည်းဥစ္စာပိုင်ဆိုင်မှုဖြစ်သည်။ DC01 နှင့် SPCC ကဲ့သို့သော ကာဗွန်နည်းသော သံမဏိများသည် အထွက်နှုန်း ကုန်းပြင်မြင့်တွင် ပါရှိပြီး တံဆိပ်တုံးထုစဉ်အတွင်း မညီညာသော ပုံသဏ္ဍာန်သည် Lüders လိုင်းများကို ထုတ်ပေးသည်။ သံမဏိစက်များသည် သေးငယ်သောလျှော့ချခြင်းဖြင့် အရေခွံလှိမ့်ခြင်းမှတစ်ဆင့် အထွက်နှုန်းကုန်းမြင့်များကို ဖယ်ရှားပေးသည်။
  •  အဓိကအချက်- သိုလှောင်ချိန်ကြာလာသည်နှင့်အမျှ Skin-pass ထိရောက်မှု ကျဆင်းသွားပါသည်။ သဘာဝအတိုင်း အိုမင်းရင့်ရော်ခြင်းသည် အထွက်နှုန်းကို ကုန်းပြင်မြင့်တွင် ပြန်လည်မိတ်ဆက်ပေးသည်။ စံချိန်စံညွှန်းများသည် အာမခံကာလများကိုသတ်မှတ်သည်- EN 10130 သည် DC05 အတွက် skin-pass ပြီးနောက် ခြောက်လအတွင်း Lüders လိုင်းများကို အာမခံပေးသည်; DC06/DC07 သည် အကန့်အသတ်မရှိ အာမခံချက်ပေးသည်။ GB/T 5213 သည် မျက်နှာပြင်အဆင့်အလိုက် ကာလများကို ကွဲပြားစေသည်- အဆင့်မြင့်မျက်နှာပြင်များ (FC/FD) အတွက် ခန့်မှန်းခြေအားဖြင့် သုံးလနှင့် ယေဘူယျအဆင့်များအတွက် ခန့်မှန်းခြေ ခြောက်လ (အတိအကျတန်ဖိုးများအတွက် မူရင်းစံနှုန်းများနှင့် စာချုပ်များကို ကိုးကားပါ)။
  •  တရားစီရင်ခြင်း- အသက်အရွယ်လွန် သိုလှောင်မှုမှ ဖြစ်ပေါ်လာသော Luders လိုင်းများကို ယေဘူယျအားဖြင့် အရည်အသွေးချို့ယွင်းချက်များအဖြစ် မခွဲခြားပါ။ ဝယ်ယူသူများသည် မှာကြားမှုနေရာချထားရာတွင် သိုလှောင်မှုကာလများနှင့် "ပထမဝင်၊ ပထမဦးစွာထွက်ခြင်း" စာရင်းအလေ့အကျင့်များကို သတ်မှတ်ပေးရမည်။


ဆီကျန်များ


  •  ပုံပန်းသဏ္ဍာန်- စာရွက်မျက်နှာပြင်များပေါ်ရှိ မညီညာသော ဆီဖလင်များသည် အစင်းကြောင်းများ သို့မဟုတ် အဆီများစုပုံနေသည့် အစက်အပြောက်များအဖြစ် ပေါ်လာသည်။
  •  အကြောင်းရင်းများ- အရေပြားကို လှိမ့်ပြီးနောက် အီလက်ထရွန်းနစ် ချေဖျက်သည့်အပိုင်းများ၏ စွမ်းဆောင်ရည် မလုံလောက်ခြင်း သို့မဟုတ် အထိန်းအကွပ်မရှိသော အဆီအပလီကေးရှင်းများ။
  •  သက်ရောက်မှုများ- ဆေးသုတ်မီးတောင်များနှင့် electrophoresis pinholes; ဆီလွန်ကဲသော ရုပ်ရှင်များသည် ဂဟေဆက်ခြင်း စွမ်းဆောင်ရည်ကို ထိခိုက်စေသည်။
  •  တရားစီရင်ခြင်း- စံနှုန်းများသည် ပုံမှန်အားဖြင့် အယ်ကာလိုင်းသန့်စင်မှုမှတစ်ဆင့် ဖယ်ရှားနိုင်သော ဆီဖလင်များဖြင့် ဆီပေးပို့သော ထုတ်ကုန်များကို သတ်မှတ်ပေးပါသည်။ မညီမညာကျန်နေသော ဆီများသည် ရေအောက်ပိုင်း လုပ်ငန်းစဉ်များ ချို့ယွင်းသွားသောအခါတွင် ညီညွတ်မှုမရှိခြင်း သက်ရောက်ပါသည်။


2.3 သိုလှောင်မှုနှင့် သယ်ယူပို့ဆောင်ရေးအတွင်း မိတ်ဆက်ထားသော ချို့ယွင်းချက်များ (High-Liability-Dispute Zone)


Water-Stain သံချေး


  •  အသွင်အပြင်- အဝါဖျော့ဖျော့မှ အညိုရောင် သံချေးအစွန်းအထင်းများသည် အများအားဖြင့် စာရွက်မျက်နှာပြင် သို့မဟုတ် အစွန်းများမှ အစပြုပါသည်။ ပင်လယ်ရေကြောင်း ကုန်စည်ပို့ဆောင်မှုတွင် မကြာခဏ ကြည့်ရှုလေ့ရှိသည်။
  •  အကြောင်းရင်းများ- အပူချိန်-စိုထိုင်းဆကွာခြားမှုကြောင့် ကွန်တိန်နာချွေးထွက်ရာမှ စိုစွတ်သောအစိုဓာတ်၊ ပင်လယ်ဆားဖြန်း၊ သံချေးမတက်သော ထုပ်ပိုးမှု သို့မဟုတ် ပျက်စီးနေသော ထုပ်ပိုးမှု မရှိသော ကွိုင်ဗလာများ။
  •  သက်ရောက်မှုများ- သံချေးတက်နေသောနေရာများပေါ်တွင် ခပ်ကျဲကျဲသုတ်ခြင်း၊ ပြင်းထန်သောကိစ္စများတွင် full-coil downgrade။
  •  တရားစီရင်ခြင်း- အငြင်းပွားမှုအများဆုံးဖြစ်နိုင်သော ချို့ယွင်းချက်တစ်ခု။ တာဝန်ခံမှုကို အချက်သုံးချက်ဖြင့် ဆုံးဖြတ်သည်- ① သံချေးအရောင်- လတ်ဆတ်သော သံချေးများသည် တောက်ပသော အဝါရောင်/လိမ္မော်ရောင်-အနီရောင် ပေါ်လာသည်။ သက်ကြီးရွယ်အို သံချေးများသည် အညိုရောင် သို့မဟုတ် အနက်ရောင်သို့ ပြောင်းလဲသွားသည်။ ② ထုပ်ပိုးမှု ခိုင်မာမှု- သံချေးဆန့်ကျင်စက္ကူ၊ ပလပ်စတစ်ရုပ်ရှင်များနှင့် အနားသတ်အကာများ၏ အခြေအနေများ။ ③ အချိန်စာရင်း- ထုတ်လုပ်မှု/ဆီ-လျှောက်ထားသည့်ရက်စွဲများနှင့် စံ-ချေးတိုက်ဖျက်ရေးတရားဝင်ကာလများနှင့် ဆိုက်ရောက်သည့်ရက်စွဲများအကြား နှိုင်းယှဉ်မှု (နိုင်ငံတော်စံနှုန်းများသည် ပုံမှန်သိုလှောင်မှု-သယ်ယူပို့ဆောင်ရေးအခြေအနေများအောက်တွင် ဆီပေးပို့သောကွိုင်များအတွက် ထုတ်လုပ်မှုမှ ခြောက်လကြာ သံချေးကင်းသည့် တရားဝင်မှုကို သတ်မှတ်သည်)။ သံချေးတက်ခြင်းတရားဝင်မှုအတွင်း နဂိုအတိုင်း ထုပ်ပိုးမှုဖြင့် သံချေးတက်ပါက၊ ပေးသွင်းသူများတွင် တာဝန်ရှိပါသည်။ ပျက်စီးနေသော ထုပ်ပိုးမှု သို့မဟုတ် သက်တမ်းကုန်သွားသော သိုလှောင်မှုသည် ဝယ်သူများထံ တာဝန်ပေးသည်။


အစွန်းများကို ကိုင်တွယ်ခြင်း။


  •  ပုံပန်းသဏ္ဍာန်- ပြင်ပကွိုင်ပတ်စများနှင့် ပွတ်တိုက်ထားသော အဆက်အသွယ်အချက်များပေါ်တွင် အများအားဖြင့် အာရုံစူးစိုက်ထားသော ဒေသန္တရအတွင်းမှ အရိပ်များ သို့မဟုတ် ထိခိုက်ဒဏ်ရာများ။
  •  အကြောင်းရင်းများ- မသင့်လျော်သော လွှင့်တင်ခြင်း၊ အထပ်လိုက်ချုံ့ခြင်း နှင့် သယ်ယူပို့ဆောင်ရေးအတွင်း လုံလုံလောက်လောက် မလုံခြုံခြင်း။
  •  စီရင်ချက်- လုပ်ငန်းဆောင်တာချို့ယွင်းမှုမရှိသော ထိခိုက်ထားသောထုပ်ပိုးများကို ဖယ်ရှားပြီးနောက် ဒေသတွင်းအပြင်ဘက်အစွန်းအထင်းများကို အခြေအနေအရ လက်ခံနိုင်ပါသည်။ ကျယ်ပြန့်သော အစွန်းများသည် ကွိုင်များ မလိုက်လျောညီထွေဖြစ်စေသည်။


Telescoping / Loose Coil


  •  ပုံပန်းသဏ္ဍာန်- မှားယွင်းနေသော ကွိုင်အဆုံး-မျက်နှာများသည် တယ်လီစကုပ်အဆင့်မှ ပရိုဖိုင်တစ်ခုအဖြစ် ပုံဖော်ထားသည်။ ချည်နှောင်ထားသောကြိုးများ။
  •  အကြောင်းရင်းများ- အကူးအပြောင်းတွင် ချိန်ညှိမှု မှားယွင်းခြင်း၊ မသင့်လျော်သော တင်းမာမှုနှင့် အကူးအပြောင်းတွင် ကြိုးများ ပြေလျော့ခြင်း။
  •  သက်ရောက်မှုများ- ကုပ်နေချိန်တွင် စာရွက်ခြစ်ခြင်းနှင့် အစာကျွေးခြင်း သွေဖည်ခြင်း၊ သိုလှောင်ရုံ-ဘေးကင်းရေးအန္တရာယ်များ။
  •  စီရင်ချက်- မှားယွင်းသော အဆုံး-မျက်နှာများသည် သည်းခံနိုင်မှု ကန့်သတ်ချက်များထက် ကျော်လွန်၍ လိုက်လျောညီထွေမရှိသော အရာများဖြစ်သည်။ လျော့ရဲသောကြိုးများကို သိုလှောင်ရုံများတွင် ပြန်လည်တင်းကြပ်ထားရမည်။


2.4 အမြန်-ကိုးကားမှု ချို့ယွင်းချက်ဇယား


ချွတ်ယွင်းချက် တာဝန်ယူမှုလုပ်ငန်းစဉ် ရိုးရိုးအကြောင်းရင်းများ FB အဆင့်အတွက် ခွင့်ပြုထားသည်။ FC/FD အဆင့်အတွက် ခွင့်ပြုထားသည်။
အစွန်းကွဲခြင်း။ လူး/ဝင်လာသော ပစ္စည်း အလွန်အကျွံအစွန်းဖိအား ခွင့်မပြုပါ။ ခွင့်မပြုပါ။
လှိုင်းတွန့်ခြင်း။ မမြင်အောင် မသင့်လျော်သောလိပ်သရဖူ / တင်းမာမှု သည်းမခံနိုင်ရင် ခွင့်မပြုပါ။ သည်းမခံနိုင်ရင် ခွင့်မပြုပါ။
Roll Marks များ မမြင်အောင် မျက်နှာပြင် ပျက်စီးခြင်း/ နိုင်ငံခြားအရာများ အသေးအဖွဲကို ခွင့်မပြု ခွင့်မပြုပါ။
ခြစ်ရာ လှိမ့်/လှီးဖြတ် ဒလိမ့်ခေါက်ကွေး လမ်းကြောင်းပေါ်ရှိ နိုင်ငံခြား ပစ္စည်းများ အသေးအဖွဲကို ခွင့်မပြု ခွင့်မပြုပါ။
မျဉ်းကြောင်းတစ်လျှောက် အထူသွေဖည်ခြင်း။ မမြင်အောင် AGC ထိန်းချုပ်မှုသွေဖည်ခြင်း။ သည်းမခံနိုင်ရင် ခွင့်မပြုပါ။ သည်းမခံနိုင်ရင် ခွင့်မပြုပါ။
ဓားခုတ်၊ သံမဏိပြုလုပ်ခြင်း/ စဉ်ဆက်မပြတ် ပုံသွင်းခြင်း။ ပါဝင်မှုများ ခွင့်မပြုပါ။ ခွင့်မပြုပါ။
အဝါရောင်အရောင်ခြယ်ခြင်း။ ဖြာထွက်ခြင်း။ အကြွင်းအကျန်ဆီ / ညံ့ဖျင်းသောလေထု အသေးအဖွဲကို ခွင့်မပြု ခွင့်မပြုပါ။
Coil Blocking ဖြာထွက်ခြင်း။ မသင့်လျော်သောအပူချိန် / တင်းမာမှု ခွင့်မပြုပါ။ ခွင့်မပြုပါ။
Overpickling Pits ချဉ်သည်။ အထိန်းအကွပ်မဲ့ ချဉ်ခြင်း အသေးအဖွဲကို ခွင့်မပြု ခွင့်မပြုပါ။
Lüders လိုင်းများ ပစ္စည်းဥစ္စာ ကုန်းပြင်မြင့်/ အိုမင်းရင့်ရော်မှု ချို့ယွင်းချက်မဟုတ်ပါ၊ သိုလှောင်မှုကာလကန့်သတ်ချက်များအရ ပိုတိုတောင်းသော သိုလှောင်မှုကာလများဖြင့် ချွတ်ယွင်းချက်မရှိပါ။
ဆီကျန်များ အဆီပြန်ခြင်း/ အသားအရေကို ကျဆင်းစေသည်။ degreasing မလုံလောက်ခြင်း။ ခွင့်မပြုပါ။ ခွင့်မပြုပါ။
Water-Stain သံချေး သိုလှောင်မှုနှင့် သယ်ယူပို့ဆောင်ရေး စိုစွတ်မှု/ပျက်စီးတာများပါတယ်။ ခွင့်မပြုပါ (သက်တမ်းကုန်ဆုံးသွားသော သံချေးတက်ခြင်းတရားဝင်မှုအတွက် ချွင်းချက်)

ခွင့်မပြုပါ။


III ဆိုက်တွင်စစ်ဆေးခြင်း- လက်တွေ့စမ်းသပ်မှုနည်းလမ်းများနှင့် 10 မိနစ်လက်ခံမှုစစ်ဆေးခြင်းစာရင်း


3.1 ဆိုက်တွင်းစစ်ဆေးရေးနည်းပညာလေးခု


ဘေးဘက်အလင်းအမြင်စစ်ဆေးခြင်း။ အရေးအကြီးဆုံး မျက်နှာပြင်စစ်ဆေးခြင်းနည်းပညာ။ 45 ဒီဂရီအတွင်း ထောင့်နိမ့်ဘေးဘက်အလင်းအောက်တွင် စာရွက်များကို မီတာကို မီတာဖြင့် ပြန်ဖွင့်ပါ။ လှိုင်းတွန့်ခြင်း၊ အလိပ်လိုက်အမှတ်အသားများနှင့် သေးငယ်သောခြစ်ရာများသည် ဘေးမီးအောက်တွင် ထင်ရှားလာသော်လည်း၊ ချို့ယွင်းချက်များစွာသည် တိုက်ရိုက်ရှေ့မီးရောင်အောက်တွင် မမြင်နိုင်ဖြစ်နေသည် — လက်ခံခြင်းအတွက် ဘုံမမြင်နိုင်သောနေရာတစ်ခုဖြစ်သည်။ အစွန်းများကွဲအက်ခြင်းနှင့် ပေါက်ထွက်လေ့ရှိသည့် 50-မီလီမီတာ အစွန်းဇုန်ကို ဦးစားပေးပါ။


ဖောဋ္ဌဗ္ဗာရုံတို့ကို အကဲဖြတ်ခြင်း။ လက်သည်းများကို မျက်နှာပြင် အသွင်အပြင်များတစ်လျှောက် ပွတ်ဆွဲပါ- အလိပ်အမှတ်အသားများသည် အချိန်အပိုင်းအခြားအလိုက် ဆွဲယူခြင်းကို ဖြစ်ပေါ်စေသည်; ခြစ်ရာများသည် ဆက်တိုက် ဆွဲယူခြင်းကို ဖြစ်ပေါ်စေသည်။ Slivers များသည် သာမန်ခြစ်ရာများနှင့် နီးကပ်စွာ ထိတွေ့နိုင်သော လက္ခဏာများ ပြသသည်၊ သက်သေခံချက်သည် တည်နေရာ (အများအားဖြင့် ကွိုင်ခေါင်း/အမြီးများတွင်) နှင့် နောက်ဆက်တွဲ တံဆိပ်တုံးထုခြင်း စွမ်းဆောင်ရည်ကို ပေါင်းစပ်ရန် လိုအပ်သည်။


တူရိယာ အတိုင်းအတာ။ အထူ-ကွဲလွဲမှုကို စစ်ဆေးရန်အတွက် ကွိုင်ခေါင်း၊ အလယ်အလတ်နှင့် ကွိုင်အမြီးတို့တွင် အထူနမူနာအတွက် သယ်ဆောင်ရနိုင်သော အထူတိုင်းကိရိယာများကို အသုံးပြုပါ။ warpage တိုင်းတာခြင်းအတွက် straightedges နှင့် feeler gauges ကိုသုံးပါ။ ရနိုင်လျှင် Ra roughness တန်ဖိုးများကို ကြမ်းတမ်းမှုစမ်းသပ်သူများမှတစ်ဆင့် တိုင်းတာပါ (ကြမ်းတမ်းမှုသည် မျက်နှာပြင်အဆင့်များအတွက် ပင်မညွှန်ပြချက်တစ်ခုဖြစ်ပြီး စံချိန်စံညွှန်းတွင် သတ်မှတ်ထားသည့် စမ်းသပ်မှုလုပ်ထုံးလုပ်နည်းများဖြင့်)။ Thickness-gauge sampling point များသည် ဗဟိုဇုန်တွင်သာမဟုတ်ဘဲ အပြည့်အမြှောင်းအကျယ်ကို ဖုံးအုပ်ထားရပါမည်။


ထုပ်ပိုးခြင်းနှင့် အမှတ်အသား စစ်ဆေးခြင်း။ ပထမဦးစွာ သံချေးတက်ခြင်း ထုပ်ပိုးမှု ခိုင်မာမှုနှင့် ကွန်တိန်နာအဖွင့်တွင် သင်္ဘောအမှတ်အသားများ၏ ခိုင်မာမှု (ကွိုင်နံပါတ်၊ သံမဏိအဆင့်၊ အတိုင်းအတာ၊ မျက်နှာပြင်အဆင့်၊ အလေးချိန်၊ ထုတ်လုပ်သည့်ရက်စွဲ) ကို စစ်ဆေးပါ။ ထုပ်ပိုးမှုဆိုင်ရာ ထိခိုက်မှုများအတွက် သယ်ယူပို့ဆောင်ရေးကြောင့် ဖြစ်ပေါ်လာသော မျက်နှာပြင် ချို့ယွင်းချက်များ သံသယရှိခြင်း။


3.2 လက်ခံပါတီများအတွက် 10-မိနစ်လက်ခံမှုစစ်ဆေးချက်စာရင်း


1. ထုပ်ပိုးမှုကို စစ်ဆေးပါ- သံချေးတက်သည့် စက္ကူ/ရုပ်ရှင်များ၊ အစွန်းအကာများ၊ ရေနှင့်ထိတွေ့မှုခြေရာများကိုရှာဖွေပါ။

2. အမှတ်အသားများကို အတည်ပြုပါ- ကွိုင်နံပါတ်၊ သံမဏိအဆင့်၊ အတိုင်းအတာ၊ မျက်နှာပြင်အဆင့်နှင့် ထုတ်လုပ်သည့်ရက်စွဲနှင့် ကိုက်ညီသော ဝယ်ယူမှုအမိန့်များနှင့် Mill Test Certificate (MTC) ကို အတည်ပြုပါ။

3. Full- coverage side-light စစ်ဆေးခြင်း- 50-mm edge-zones များကို အာရုံစိုက်ကာ 45-ဒီဂရီ ဘေးမီးအောက်တွင် စာရွက်မျက်နှာပြင်များ မီတာကို စစ်ဆေးပါ။

4. ကျပန်းထိတွေ့မှုနမူနာ- လိပ်အမှတ်အသားများ၊ ခြစ်ရာများနှင့် တံကြွပ်များကို ခွဲခြားသတ်မှတ်ရန် ကျပန်းတည်နေရာသုံးခုကို ဖြတ်၍ လက်သည်းများကို ဖိဆွဲပါ။

5. Thickness spot-check- ကွိုင်ခေါင်း၊ ကွိုင်အလယ်အလတ်နှင့် ကွိုင်အမြီးတွင် တိုင်းတာမှုများ ပြုလုပ်ပြီး strip အရှည်တစ်လျှောက် အထူကွဲပြားမှုကို မှတ်တမ်းတင်ပါ။

6. Warpage တိုင်းတာခြင်း- တစ်မီတာ စာရွက်အပိုင်းတစ်ခုပေါ်ရှိ လွတ်လပ်သောပြည်နယ်စစ်ပွဲကို တိုင်းတာပါ။

7. စာရွက်စာတမ်းနှင့်နမူနာယူခြင်း- စကေးကိုးကားချက်များပါရှိသော ချို့ယွင်းနေသောနေရာများကို ဓာတ်ပုံရိုက်ပြီး 300-မီလီမီတာ ချို့ယွင်းနေသောနမူနာအပိုင်းများကို တာဝန်ယူမှု-အကဲဖြတ်မှု အထောက်အထားအဖြစ် ထိန်းသိမ်းပါ။

8. အဆင့်ဖြတ်ကျော်အကိုးအကား- အခန်း IV ရှိ မျက်နှာပြင်အဆင့် အပိုဒ်များနှင့် ဆန့်ကျင်သည့် လေ့လာတွေ့ရှိချက်များကို နှိုင်းယှဉ်ပြီး ကောက်ချက်ဆွဲပါ- လက်ခံ/အခြေအနေအရ လက်ခံ/ငြင်းပယ်ခြင်း။


IV NatureSteel ၏ အရင်းအမြစ်-ထိန်းချုပ်မှု အစီအမံများ


ယခင်အပိုင်းများသည် ဖြစ်ပွားပြီးနောက် ကိုင်တွယ်ခြင်းအတွက် ချို့ယွင်းချက် ခွဲခြားသတ်မှတ်ခြင်းကို အကျုံးဝင်ပါသည်။ ဤအခန်းတွင် စက်ရုံဘက်မှ ကြိုတင်ကာကွယ်ထိန်းချုပ်မှုများကို ဖော်ပြထားပါသည်။ မျက်နှာပြင် ချို့ယွင်းချက်များသည် အခြေခံအားဖြင့် လုပ်ငန်းစဉ် အမြစ်တွယ်နေသည့် ပြဿနာများဖြစ်သည်။ ချို့ယွင်းချက် ခွဲခြားသတ်မှတ်ခြင်းသည် ရေအောက်အသုံးပြုသူများထံတွင် အကျုံးဝင်သော်လည်း ချို့ယွင်းချက်ကာကွယ်ခြင်းမှာ ထုတ်လုပ်မှုလိုင်းများနှင့် သက်ဆိုင်ပါသည်။


ချဉ်ခြင်းအပိုင်း- အဆင့်ငါးဆင့် ချဉ်ခြင်း နှင့် လျှပ်စစ်ဓာတ် ချေဖျက်ခြင်း ။ သန့်စင်သော အအေးခံထားသော မျက်နှာပြင်များအတွက် အပြည့်အ၀ဖယ်ရှားရန် လိုအပ်ပါသည်။ ချဉ်လွန်းပါက တွင်းများကို ထုတ်ပေးသည်။ under-pickling အရွက်ကို ဖိပြီးစကေး။ Electrolytic degreasing သည် အဝါရောင်အစွန်းအထင်းများနှင့် ဆေးသုတ်သည့်နေရာများနှင့် တိုက်ရိုက်ဆက်စပ်နေသော ကျန်ရှိသောဆီအန္တရာယ်များကို လျော့ပါးသက်သာစေသည်။


Rolling Section- ဒစ်ဂျစ်တယ်ထိန်းချုပ်မှုစနစ်များဖြင့် ခြောက်မြင့်သော ပြောင်းပြန်ကြိတ်စက်။ အဝိုင်းပိတ်ပြားပုံစံ ထိန်းချုပ်မှုနှင့် တိကျသော ဖြတ်သွားဖြတ်တောက်မှု ခွဲဝေချထားမှုပုံစံ လှိုင်းဝေခြင်း၊ အစွန်းကွဲအက်ခြင်းနှင့် အလျားလိုက်အထူသွေဖည်ခြင်းအတွက် အဓိကထိန်းချုပ်မှုများ။ Siemens နှင့် ABB ဂဏန်းထိန်းချုပ်မှုစနစ်များသည် အထူခံနိုင်ရည်အား ±0.03mm အထိ ပေးစွမ်းနိုင်ပြီး EN10131 အောက်ရှိ အထူးတိကျမှုအတန်းအစားနှင့် ကိုက်ညီပါသည်။ အနိမ့်ဆုံး လှိမ့်အထူသည် 0.15mm ရှိပါသည်။ လိပ်မျက်နှာပြင်များသည် စာရွက်များပေါ်သို့ မလွှဲပြောင်းမီ လိပ်မျက်နှာပြင်ပျက်စီးမှုနှင့် နိုင်ငံခြားပစ္စည်းများကို သိရှိနိုင်စေရန် စီစဉ်ထားသော စစ်ဆေးမှုများ ပြုလုပ်ရမည်ဖြစ်သည်။ Roll အမှတ်အသားများသည် လိပ်စစ်ဆေးခြင်းလုပ်ရိုးလုပ်စဉ်များမှတဆင့် အလွယ်တကူ ဖယ်ရှားနိုင်သော ချို့ယွင်းချက်များဖြစ်သည်။


Annealing အပိုင်း- တောက်ပသော ဟိုက်ဒရိုဂျင် ဖြာထွက်ခြင်း။ ဟိုက်ဒရိုဂျင်ကြွယ်ဝသော အကာအကွယ်လေထုသည် မျက်နှာပြင်တွင် ဓာတ်တိုးမှုနှင့် အဝါရောင်ပြောင်းခြင်းကို တားဆီးကာ အရင်းအမြစ်မှ အောက်ဆီဂျင်အရောင်ကို ဖယ်ရှားပေးသည်။ ကွိုင်ပိတ်ဆို့ခြင်းကို ရှောင်ရှားရန် ကွိုင်အလေးချိန်နှင့် ပန်းကန်ပုံသဏ္ဍာန်အရ အပူချိန်ကို စုပ်ယူခြင်းနှင့် ကွိုင်တင်းအားများကို အပိုင်းပိုင်းခွဲထားသည်။


Skin-Pass အပိုင်း- 0.5% မှ 1.5% အထိ ထိန်းချုပ်ထားသော ရှည်လျားမှု။ ဤအကွာအဝေးအတွင်း အရေပြားဖြတ်၍ လှိမ့်ခြင်းသည် အထွက်နှုန်းကုန်းပြင်ကို ဖယ်ရှားပြီး ပန်းကန်ပြားပုံသဏ္ဍာန်ကို တိုးတက်စေသည်။ အရေပြား ရှည်လျားမှု မလုံလောက်ခြင်းသည် Lüders လိုင်းများကို ဖိနှိပ်ရန် ပျက်ကွက်ခြင်း၊ အလွန်အကျွံ ရှည်လျားခြင်းသည် ပန်းကန်ပုံသဏ္ဍာန်ကို ကျဆင်းစေပြီး မျက်နှာပြင် ကြမ်းတမ်းမှုကို လျော့နည်းစေသည်။ အဆိုပါ ကန့်သတ်ချက်များကို ဟန်ချက်ညီညီ ထိန်းညှိခြင်းသည် ပင်မအရေပြား ဖြတ်သန်းမှု လုပ်ငန်းစဉ် လိုအပ်ချက်ဖြစ်သည်။


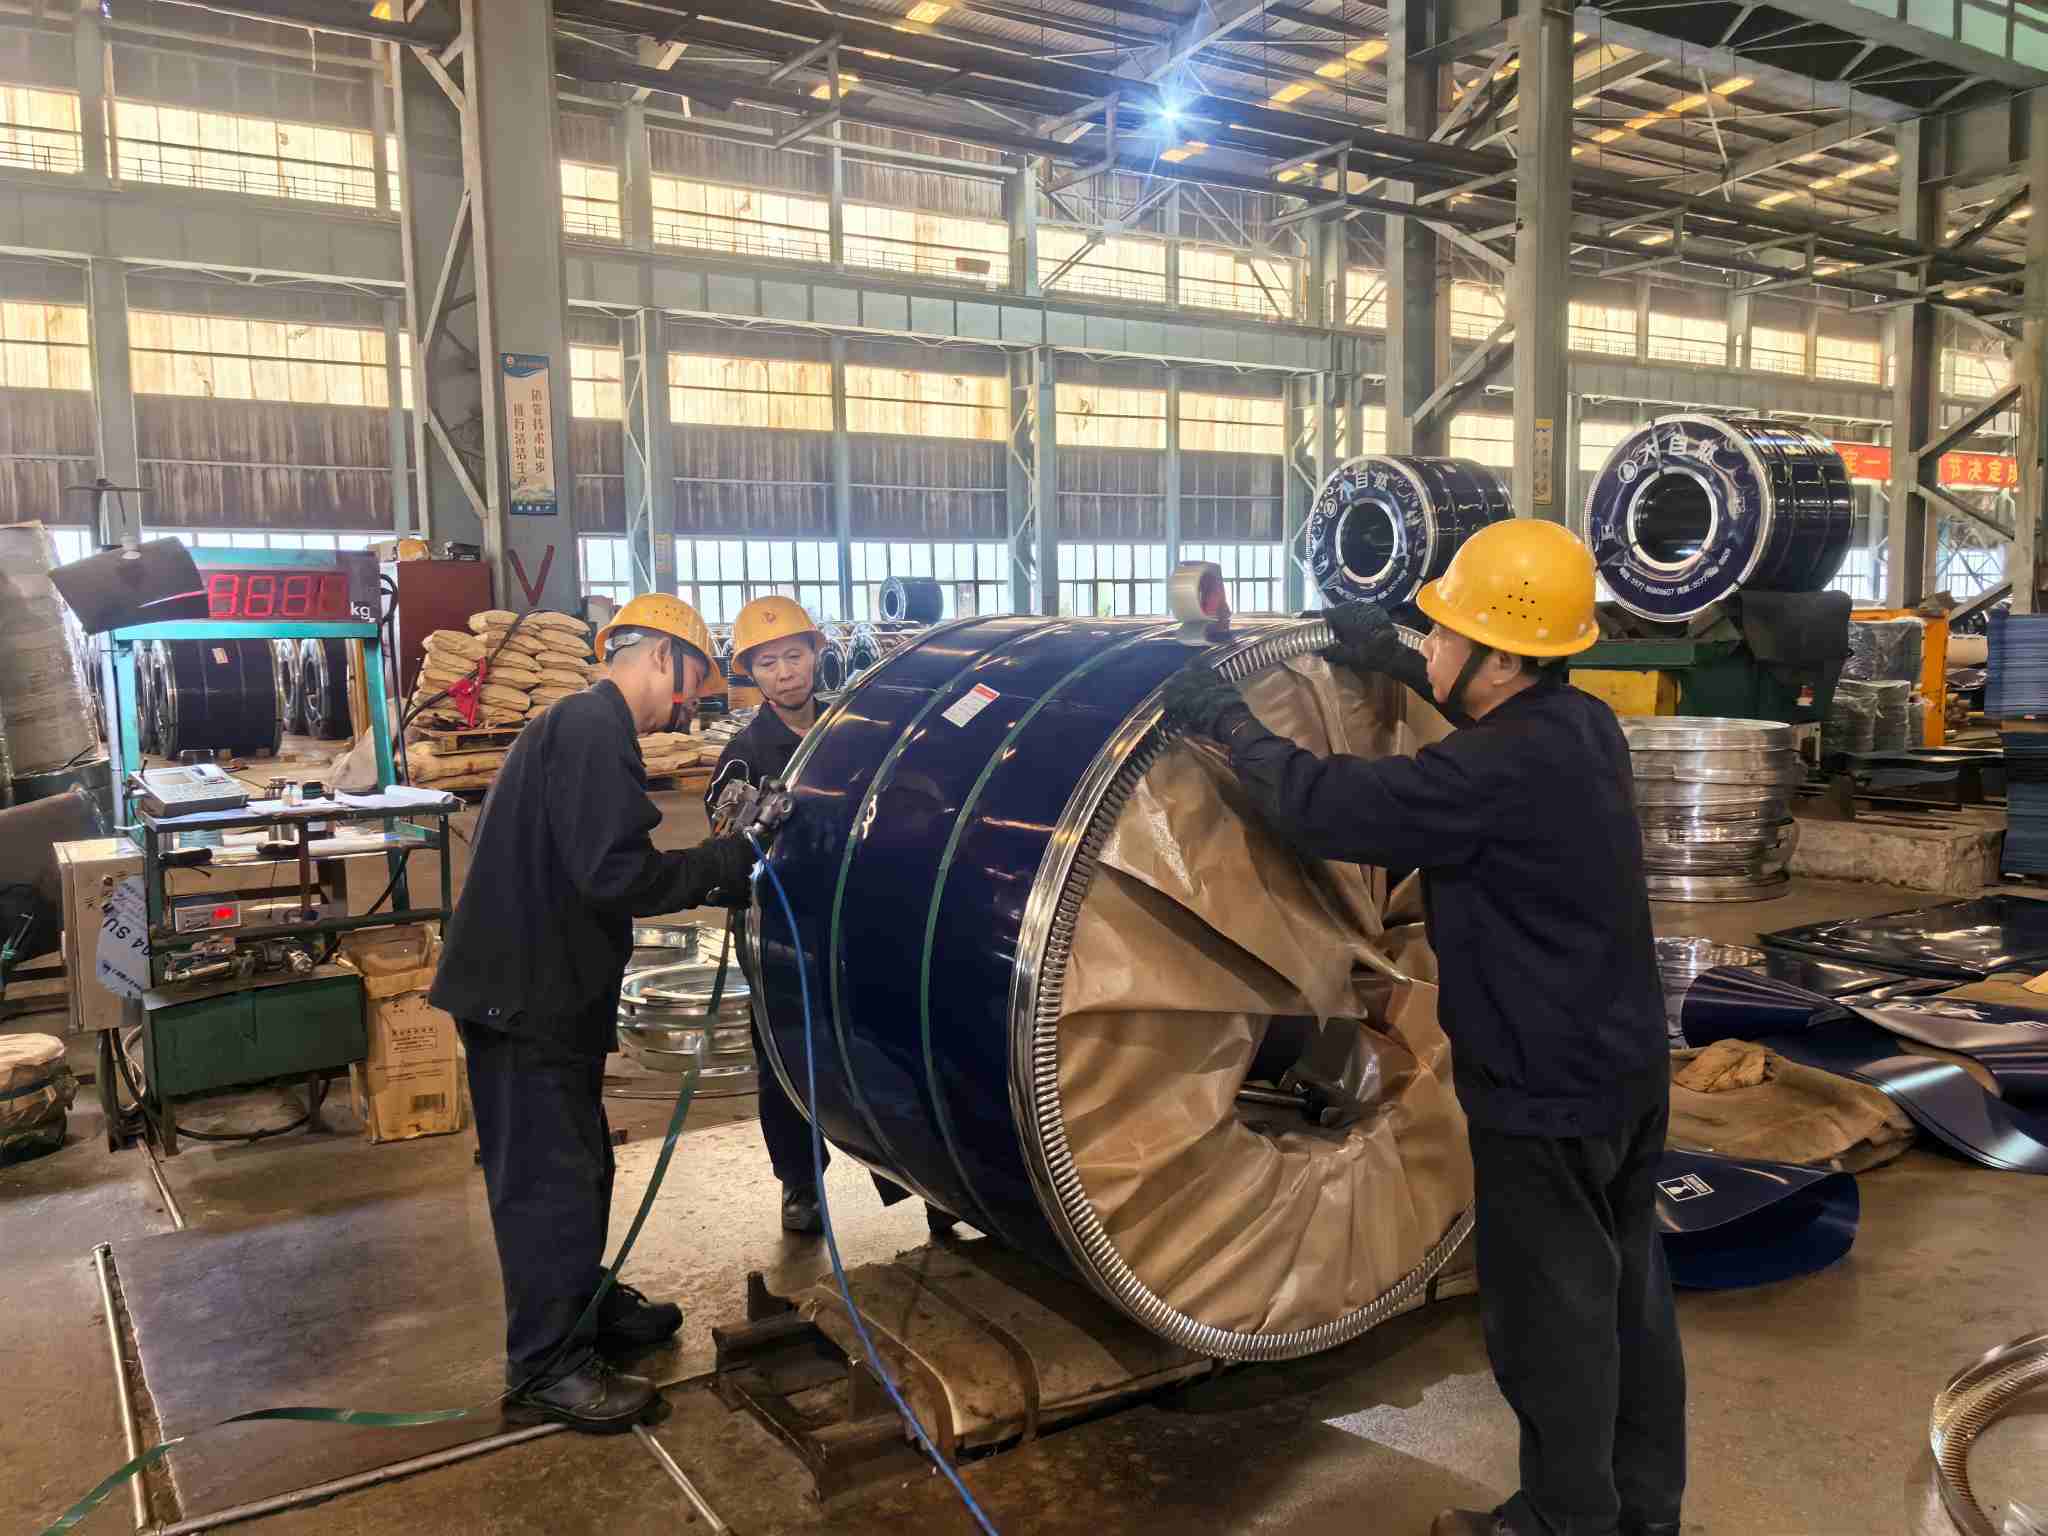
ပြီးစီးမှုနှင့် ထုပ်ပိုးမှုအပိုင်း- ဆူးပေါက်ခြင်းကင်းစင်သော ဖြတ်တောက်ခြင်းနှင့် ပင်လယ်ရေကြောင်း ကုန်စည်ပို့ဆောင်မှု အသားပေး ထုပ်ပိုးခြင်း။ ဖြတ်တောက်ခြင်းလုပ်ငန်းသည် ဖြတ်-အစွန်းခြစ်ခြင်းမှ ကာကွယ်ရန် burr အမြင့်ကို ထိန်းချုပ်သည်။ အချောထည် ကွိုင်များကို VCI မငြိမ်မသက်ဖြစ်စေသော သံချေးတက်ခြင်းကို တားမြစ်သည့် ရုပ်ရှင်များဖြင့် ပတ်ရစ်ထားပြီး၊ အစွန်းအကာများ တပ်ဆင်ထားပြီး၊ သံမဏိကြိုးများဖြင့် လုံခြုံအောင် ကာထားပြီး ဆားဓာတ်မြင့်မားသော၊ စိုထိုင်းဆမြင့်သော ပင်လယ်ရေကြောင်းသွားလာမှုအတွက် အစိုဓာတ်ခံကာ ပတ်ထားသည်။ ခိုင်ခံ့သောထုပ်ပိုးမှုဖြင့် ရေစွန်းထင်းသော သံချေးနှင့်ပတ်သက်သော ဆိပ်ကမ်း-ဆိုက်ရောက်အငြင်းပွားမှုအများစုကို ရှောင်ရှားနိုင်သည်။


စစ်ဆေးရေးအပိုင်း- သုံးဆင့်စစ်ဆေးရေးဂိတ်များ။ အဝင်အပူ-လှိမ့်-ကွိုင်စစ်ဆေးခြင်း၊ အချဉ်ဖောက်ခြင်း၊ လိမ်းကျံခြင်းနှင့် အရေပြားကို လှိမ့်ပြီးနောက် လုပ်ငန်းစဉ်အတွင်း စစ်ဆေးခြင်း၊ မျက်နှာပြင်နမူနာနှင့် အတိုင်းအတာ တိုင်းတာခြင်းတို့ကို ပေါင်းစပ်၍ ပို့ဆောင်မှုအကြိုစစ်ဆေးခြင်း။ နမူနာအပိုင်းများနှင့် စမ်းသပ်မှုမှတ်တမ်းများကို အသုတ်တစ်ခုစီအတွက် ထိန်းသိမ်းထားပြီး Mill Test Certificates (MTC) မှ ပေးပို့မှုများနှင့်အတူ လိုက်ပါဆောင်ရွက်ပါသည်။ အရည်အသွေးအစီအစဥ်တစ်ခုခုကို သတ်မှတ်ထားသော လုပ်ငန်းစဉ်များနှင့် ထုတ်လုပ်မှုအချိန်ပြတင်းပေါက်များသို့ ပြန်လည်ခြေရာခံနိုင်ပြီး၊ တာဝန်ယူမှုအကဲဖြတ်မှုအတွက် ခိုင်လုံသောအထောက်အထားများပေးစွမ်းနိုင်သည်။


တိုတိုပြောရရင်- မျက်နှာပြင် ချို့ယွင်းချက်တွေကို "စစ်ဆေးခြင်း" ဖြင့် ဖုံးကွယ်ထားခြင်းမရှိပါ။ ၎င်းတို့သည် "ထုတ်လုပ်သည်" သို့မဟုတ် "တားဆီး" နိုင်သည်။ စစ်ဆေးခြင်းသည် နောက်ဆုံး အပန်းဖြေစခန်းတစ်ခုအဖြစ် လုပ်ဆောင်ခြင်းထက် လုပ်ငန်းစဉ်စွမ်းဆောင်ရည်ကို သက်သေပြပါသည်။

NatureSteel Coil Packing Process

နိဂုံး


Cold-rolled-coil မျက်နှာပြင်-ချို့ယွင်းချက်ကို ဖော်ထုတ်ခြင်းသည် လုပ်ငန်းစဉ်အသိပညာ၊ စံချိန်စံညွှန်းများနှင့် နယ်ပယ်အတွေ့အကြုံ ပေါင်းစပ်မှုအပေါ် မူတည်သည်။ ဤစာရွက်စာတမ်းသည် စစ်ဆေးနေစဉ်အတွင်း ကိုးကားရန်အတွက် ချို့ယွင်းချက်အမျိုးအစားများစွာ၊ လက်ခံမှုစာရင်းများနှင့် တာဝန်ယူမှု-အကဲဖြတ်မှုဘောင်များကို စုစည်းထားသည်။ NatureSteel သည် ကျယ်ပြန့်သော အအေးခံခြင်းဆိုင်ရာ ကျွမ်းကျင်မှုရှိပြီး မျက်နှာပြင်အရည်အသွေး ထိန်းချုပ်မှုများကို အကောင်အထည်ဖော်ပေးပါသည်။ VCI သံချေးတက်ခြင်း ထုပ်ပိုးမှုသည် ပင်လယ်ရေကြောင်း ပို့ဆောင်မှုတစ်လျှောက်တွင် ကွိုင်အခြေအနေများကို တည်ငြိမ်စေသည်။ သံမဏိအဆင့်သတ်မှတ်ချက်များ (ဥပမာ DC01၊ SPCC)၊ မျက်နှာပြင်အဆင့် ညှိနှိုင်းဆွေးနွေးခြင်း သို့မဟုတ် ကိုးကားတောင်းဆိုမှုများအတွက်၊ ကျေးဇူးပြု၍ ကျေးဇူးပြု၍ကြှနျုပျတို့ကိုဆကျသှယျရနျ.


ဆက်စပ်သတင်း
ငါ့ကို မက်ဆေ့ချ် ထားခဲ့ပါ။
သတင်းအကြံပြုချက်များ
X
သင့်အား ပိုမိုကောင်းမွန်သောကြည့်ရှုမှုအတွေ့အကြုံကို ပေးဆောင်ရန်၊ ဆိုက်အသွားအလာကို ပိုင်းခြားစိတ်ဖြာပြီး အကြောင်းအရာကို ပုဂ္ဂိုလ်ရေးသီးသန့်ပြုလုပ်ရန် ကျွန်ုပ်တို့သည် ကွတ်ကီးများကို အသုံးပြုပါသည်။ ဤဆိုက်ကိုအသုံးပြုခြင်းဖြင့် ကျွန်ုပ်တို့၏ cookies အသုံးပြုမှုကို သင်သဘောတူပါသည်။ ကိုယ်ရေးအချက်အလက်မူဝါဒ
ငြင်းပယ်ပါ။လက်ခံပါတယ်။